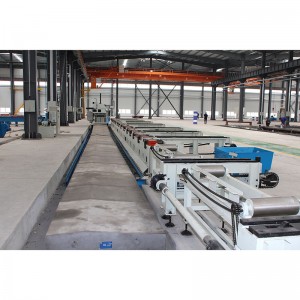
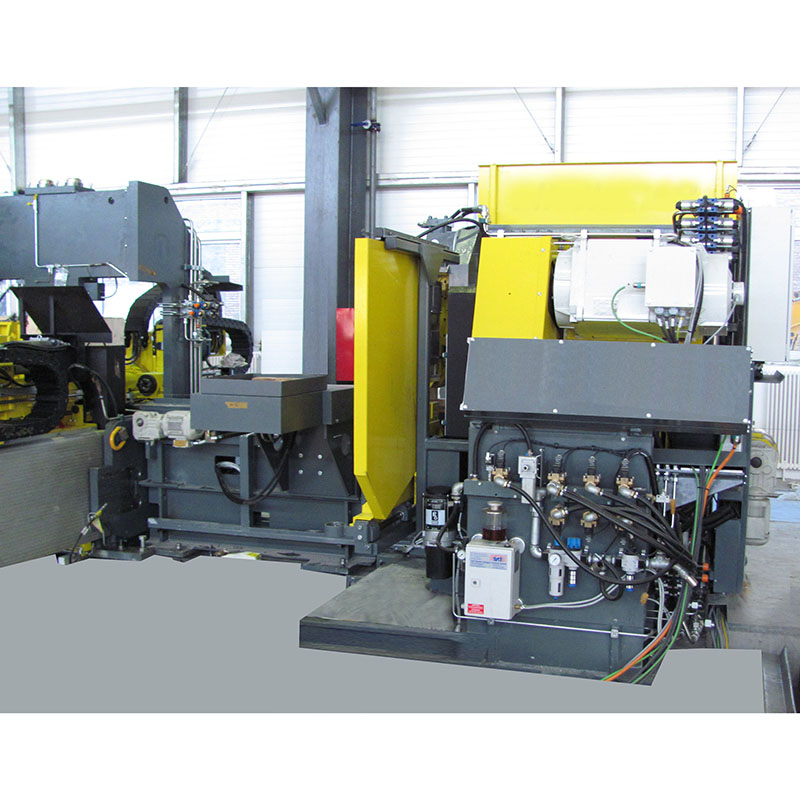
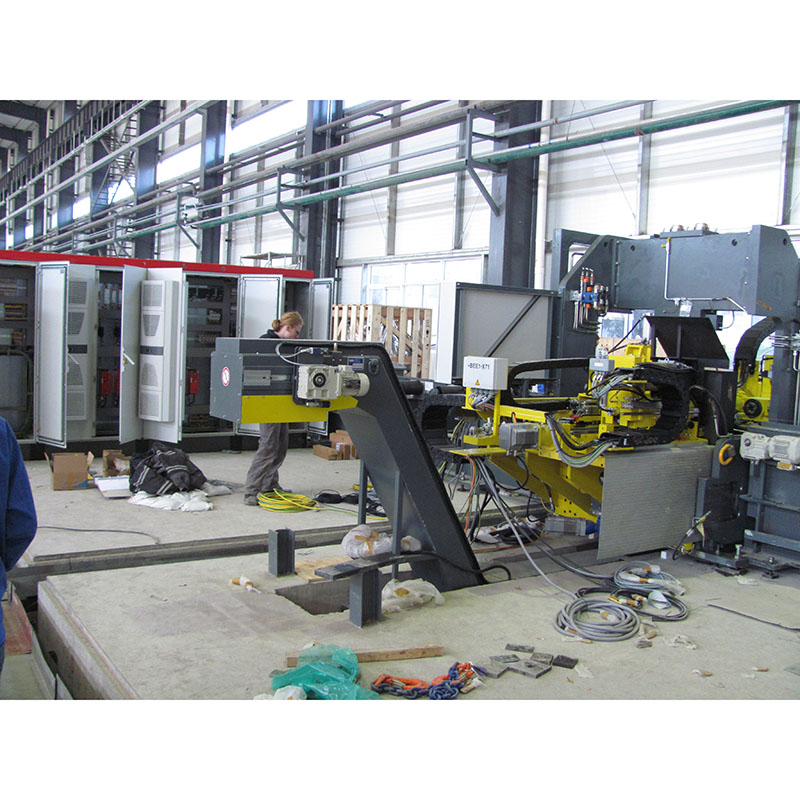
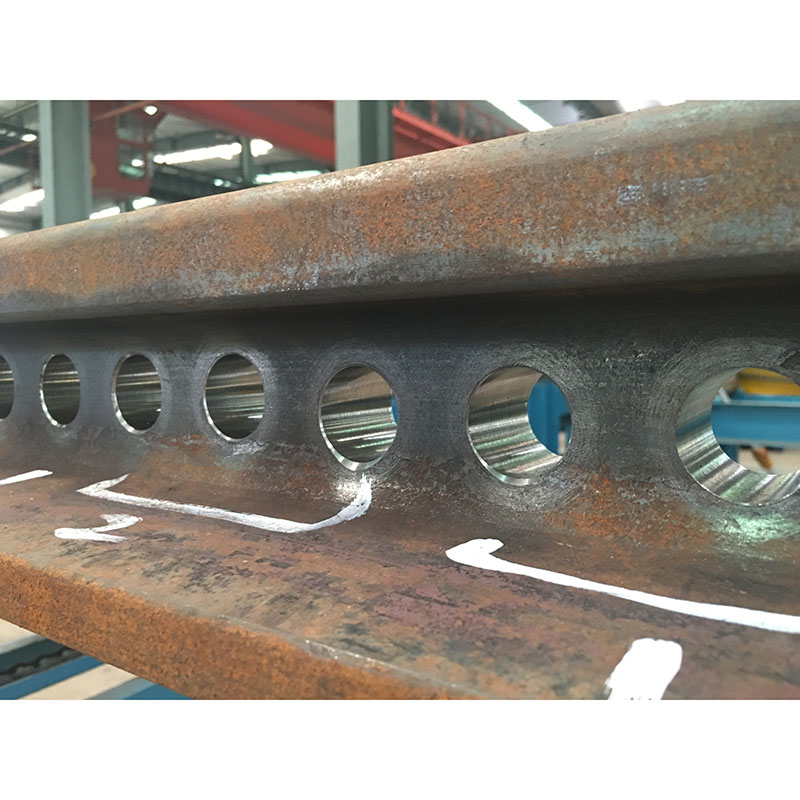

Kombinovaná výrobná linka na CNC koľajnicovú pílu a vŕtačku RDS13

| Položka | parameter | Špecifikácia |
| Základný model koľajnice | Typ materiálu | 50 kg/m²,60 kg/m²,75 kg/m² tvrdosť 340~400HB |
| Jadrová lišta z legovanej ocele, vložka z legovanej ocele, tvrdosť 38 HRC~45 HRC | ||
| Veľkosť koľajnice | Dĺžka suroviny | 2000~1250mm |
| Požiadavky na spracovanie | Materiáldĺžka | 1300~800mm |
| Materiáltolerancia dĺžky | ±1 mm | |
| Kolmosť čelnej plochy | <0,5 mm | |
| Priemer vŕtania | φ31~φ60 mm | |
| Priemer otvorutolerancia | 0~0,5 mm | |
| Rozsah výšky otvoru | 60~100 mm | |
| Hlavné technické parametre stroja | Metóda rezania | Kotúčová píla (vysokorýchlostná) |
| Výkon vretenového motora | 37 kW | |
| Priemer pílového kotúča | Φ660 mm | |
| Maximálna rýchlosť pohybu osi X | 25 m/min | |
| Maximálna rýchlosť pohybu osi Z | 6 m/min | |
| Typ vŕtacieho vretena | BT50 | |
| VŕtanieOtáčky vretena | 3000 ot./min. | |
| VŕtanieVýkon servomotora vretena | 37 kW | |
| Maximálna rýchlosť pohybu osí X, Y, Z | 12 m/min | |
| Typ vretena na zrážanie hrán | NT40 | |
| Zrážacie vreteno - otáčky Max. | 1000 | |
| Výkon motora vretena na zrážanie hrán | 2,2 kW | |
| Rýchlosť pohybu osi Y2 a osi Z2 | 10m/min | |
| Elektrické permanentné magnetické skľučovadlo | 250 × 200 × 140 mm (ďalší200 × 200 × 140 mm) | |
| Pracovné odsávanie | ≥250 N/cm² | |
| Systém na odstraňovanie triesok | 2sada | |
| Typ dopravníka triesok | Plochá reťaz | |
| Rýchlosť odstraňovania triesok | 2 m/min | |
| CNC systém | Siemens828D | |
| Počet CNC systémov | 2 sady | |
| Počet CNC osí | 6+1 osí,2+1 osi | |
| Výška pracovného stola | 700 mm | |
| Výška pracovného stola | približne 37,8 m × 8 m × 3,4 m |
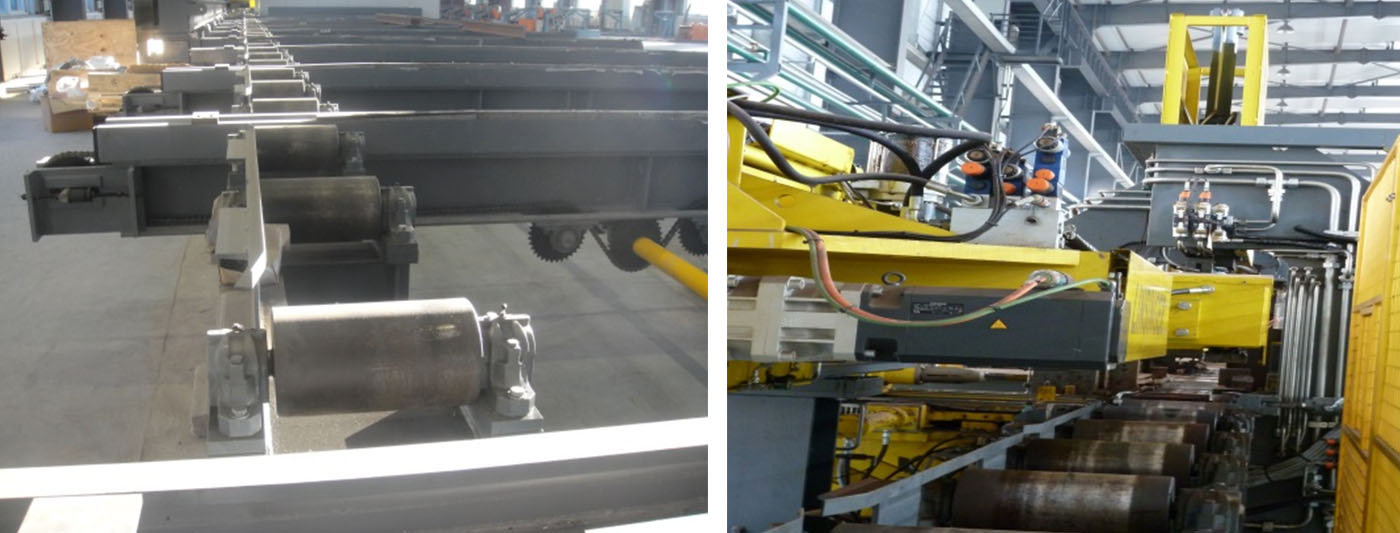
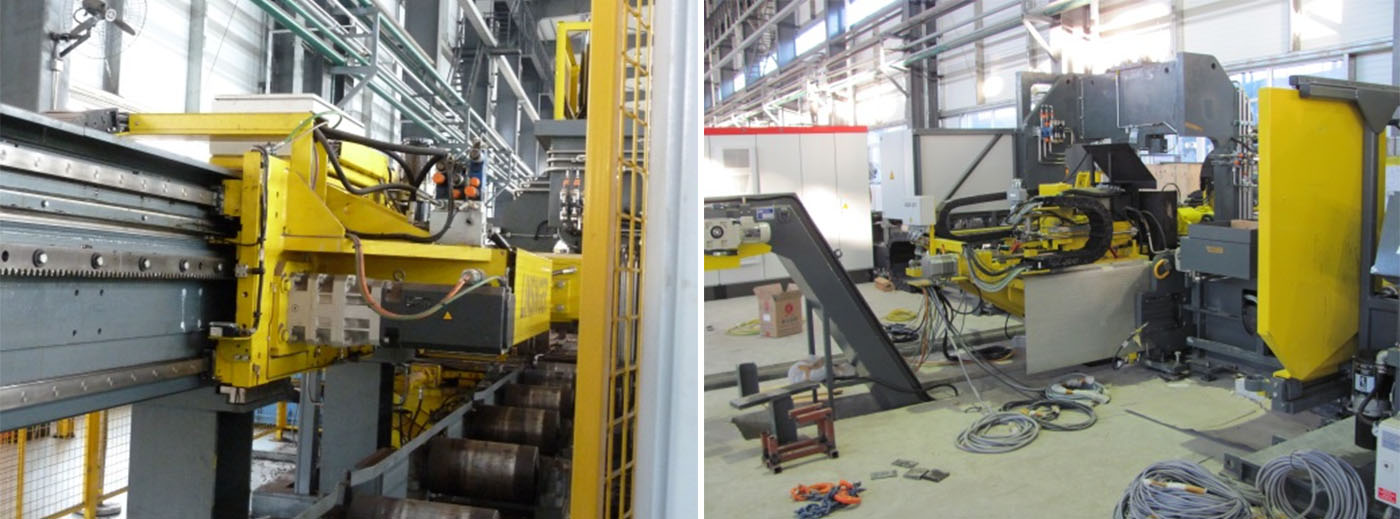
1. Na pílovej jednotke sa nachádza zariadenie na odstraňovanie triesok z pílového kotúča, ktoré je zodpovedné za odstraňovanie pilín z pílového kotúča. Chladiace a mazacie zariadenie maže a chladí oblasť pílenia, čo zlepšuje životnosť pílového kotúča. Vodiace lišty a mobilný stĺp je nainštalovaný na lôžku stroja.
2. Systém kódovania
Kódovací systém je nainštalovaný na vonkajšej strane valca pohonnej hlavy a je vybavený hostiteľským počítačom na programovanie a riadenie kódovacieho systému.
3. Vŕtacia jednotka
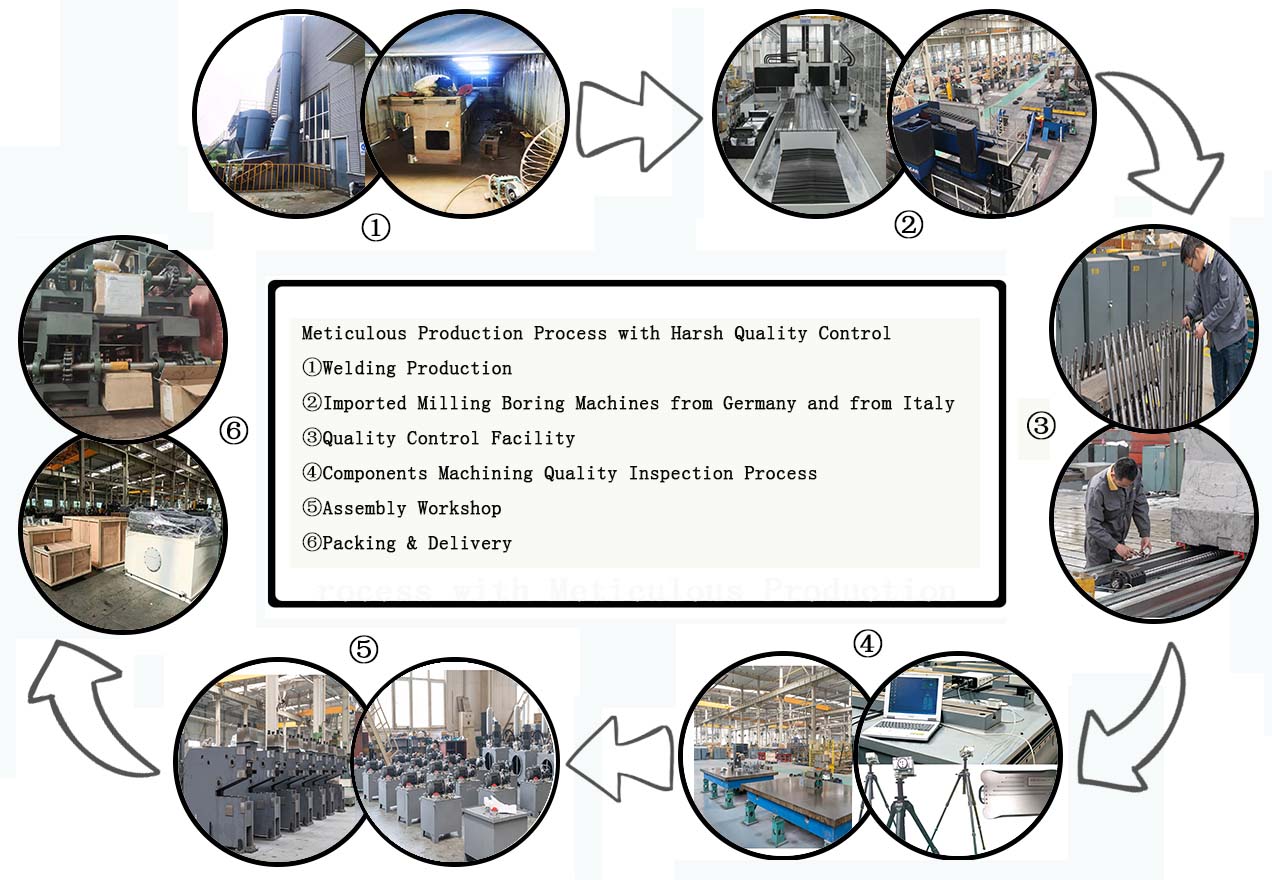
Použitá je stĺpová konštrukcia a stĺp má zváranú oceľovú dosku. Po žíhaní a umelom starnutí je zaručená stabilita presnosti spracovania.
4. Vŕtací vreteník
Vŕtací vreteník je konštrukcie piestového typu s vysokou tuhosťou. Ozubený remeň má vysokú pevnosť v ťahu, dlhú životnosť, nízku hlučnosť a nízke vibrácie pri chode vysokou rýchlosťou. Presné vreteno je vnútorne chladené a duté a je vybavené 45° štvorokvetným preťahovacím mechanizmom. Zadný koniec presného vretena je vybavený hydraulickým dierovacím valcom pre jednoduchú výmenu nástroja.
5. Pracovný stôl
Pracovný stôl využíva oceľovú plechovú zváranú konštrukciu, pred zváraním sa vykonáva predúprava a po zváraní sa vykonáva odľahčenie napätia a tepelné starnutie, aby sa zabezpečila presnosť a stabilita.
6. Systém na odstraňovanie triesok
Automatický dopravník triesok je typu s plochými reťazami a pozostáva z dvoch súprav. Jedna súprava sa používa pre pílovú jednotku a je umiestnená pod bokom pílového kotúča. Druhá súprava sa používa pre vŕtaciu jednotku a je umiestnená medzi lôžkom a pracovným stolom. Železné piliny padajú na dopravník triesok cez vedenie triesok na pracovnom stole a cez dopravník triesok sú dopravované do schránky na železné piliny v hornej časti.
7. Mazací systém
Existujú dve sady centralizovaných automatických mazacích systémov, jeden pre pílovú jednotku a druhý pre vŕtaciu jednotku. Automatický mazací systém vykonáva prerušované mazanie páru lineárnych valivých vodítok, páru guľôčkových skrutiek a páru ozubených kolies s pastorkom, aby sa zabezpečila ich presnosť a životnosť.
8. Elektrický systém
Elektrický systém využíva numerický riadiaci systém Siemens 828D, celkovo dve sady, jedna sada sa používa na ovládanie pílovej jednotky, horizontálneho podávacieho regálu, podávacieho valčekového stola a stredného valčekového stola. Druhá sada sa používa na ovládanie vŕtacej jednotky, pracovného stola 1, horizontálneho vykladacieho regálu a pracovného stola.
| NIE. | Položka | Značka | Pôvod |
| 1 | Pár lineárnych vodítok | HIWIN | Taiwan, Čína |
| 2 | CNC systém 828D | Siemens | Nemecko |
| 3 | Sservomotor | Siemens | Nemecko |
| 4 | Kódovací systém | Tlačiareň LD Minkjet | Šanghaj, Čína |
| 5 | Hydraulické olejové čerpadlo | Justmark | Taiwan, Čína |
| 6 | Ťahová reťaz | CPS | Južná Kórea |
| 7 | Ozubené kolesá, ozubené kolesá | APEX | Taiwan, Čína |
| 8 | Presný reduktor | APEX | Taiwan, Čína |
| 9 | Presné vreteno | KENTURN | Taiwan, Čína |
| 10 | Hlavné elektrické komponenty | Schneider | Francúzsko |
Poznámka: Vyššie uvedený dodávateľ je náš štandardný dodávateľ. Ak vyššie uvedený dodávateľ nie je schopný dodať komponenty z akýchkoľvek špeciálnych dôvodov, môže byť nahradený komponentmi rovnakej kvality inej značky.
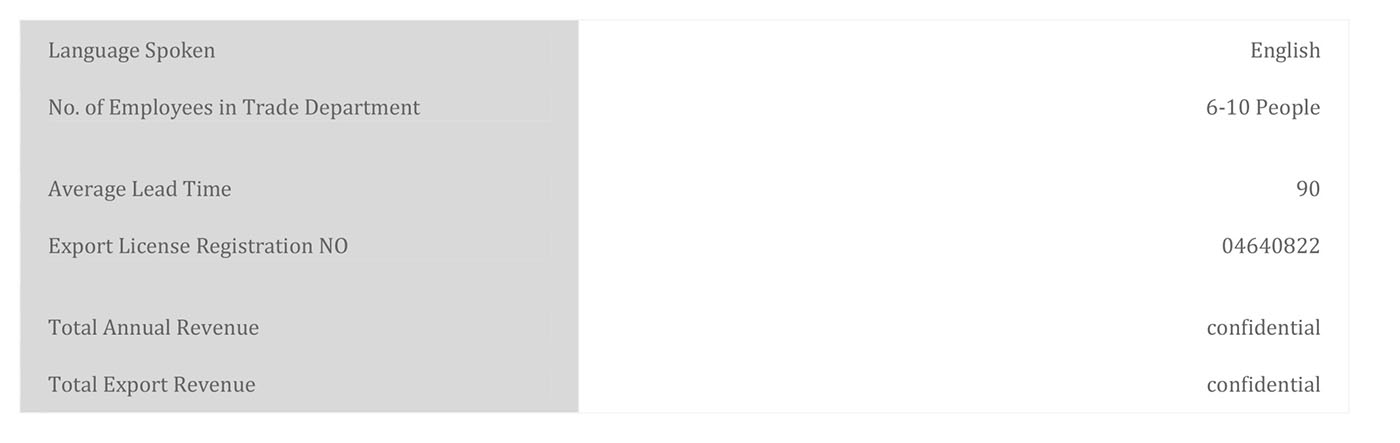
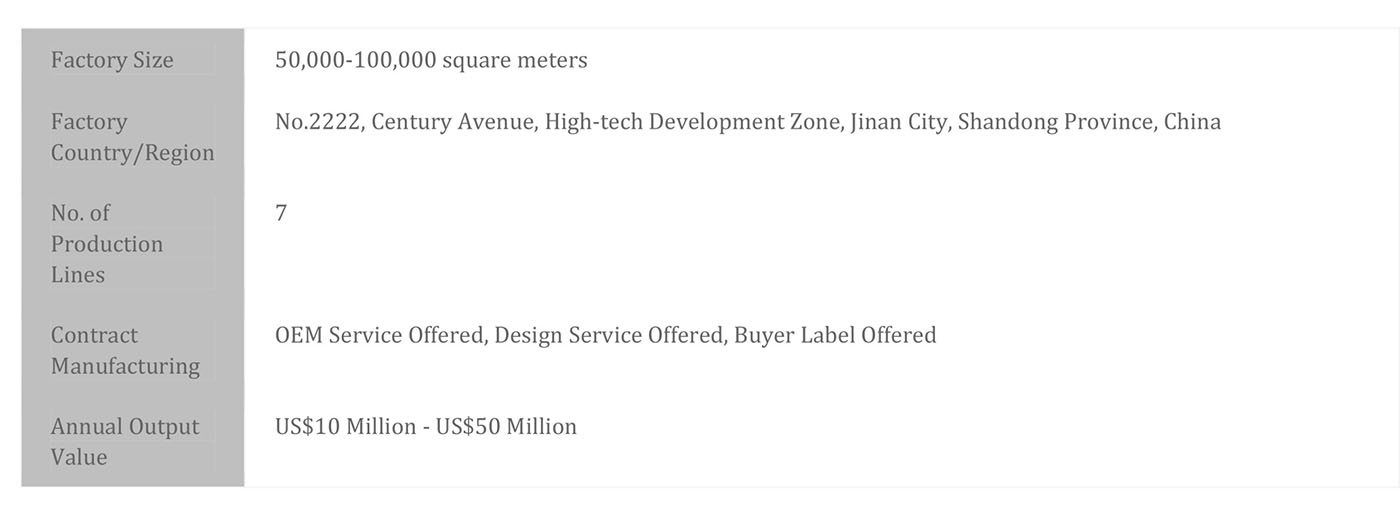
Stručný profil spoločnosti 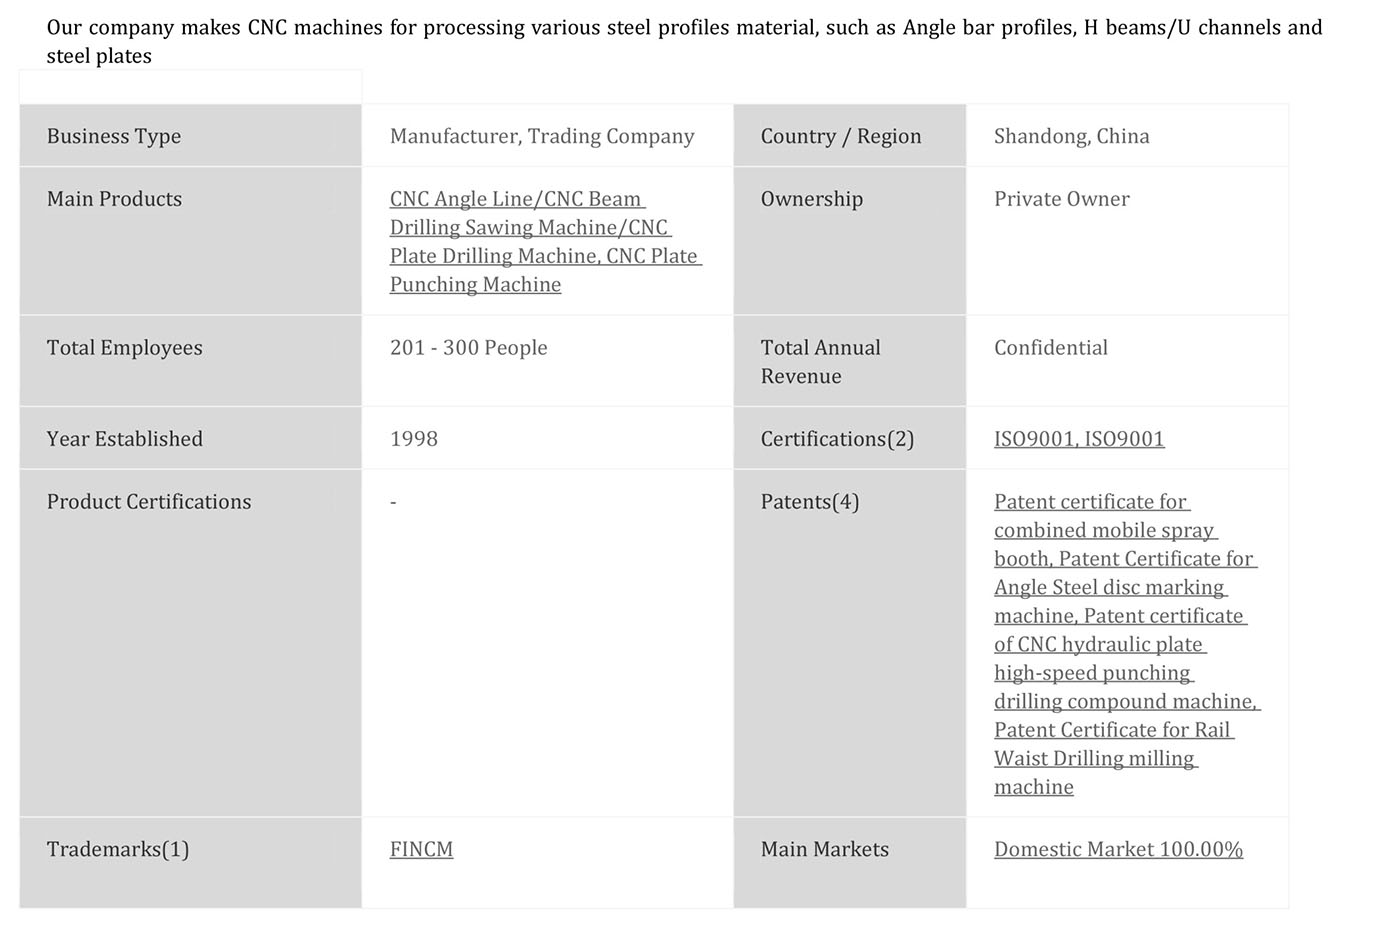 Informácie o továrni
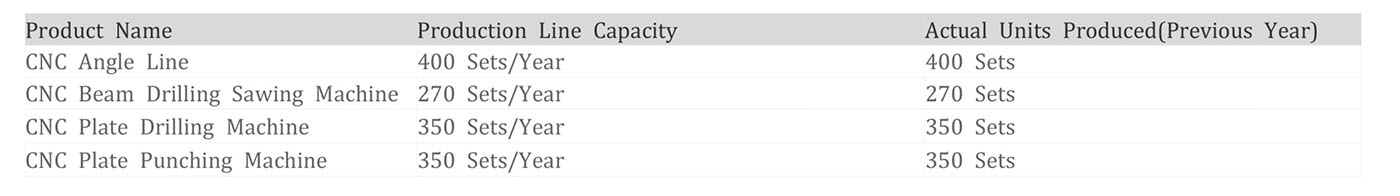
 Ročná výrobná kapacita
 Obchodná schopnosť